Quritilgan oʻrikni sanoat miqyosida kubik yoki julen shaklida maydalashda asosiy sifat mezonlaridan biri kesim oʻlchamini imkon qadar bir xil saqlashdir. Masalan, 8x8 mm kubik oʻrik ishlab chiqaradigan korxonaning kutgani butun ishlab chiqarish davomida oʻlchami va koʻrinishi oʻxshash boʻlaklar olishdir. Biroq quritilgan oʻrik tabiiy mahsulot: har bir mevaning diametri, qalinligi, namligi, yumshoqligi va geometriyasi boshqacha. Bu yerdagi texnik farq muhim: mashina oʻzgarmas kesim oʻlchamini bera oladi, lekin tabiiy mahsulot geometriyasi tufayli chiqqan har bir boʻlak matematik jihatdan bir xil boʻlishini kutish toʻgʻri emas.
01
Kesim oʻlchamini asosan pichoq toʻplami belgilaydi
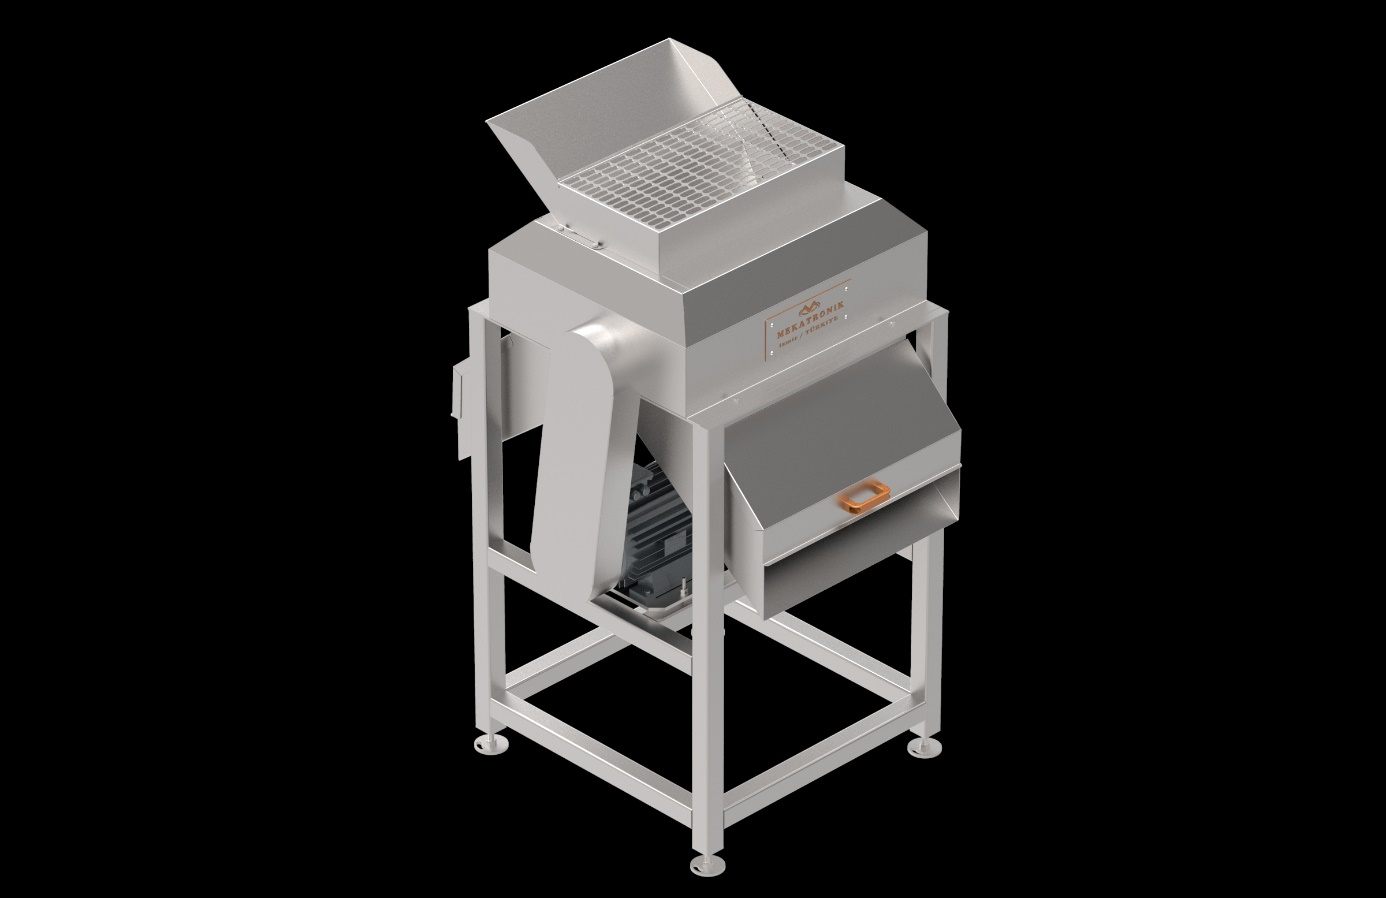
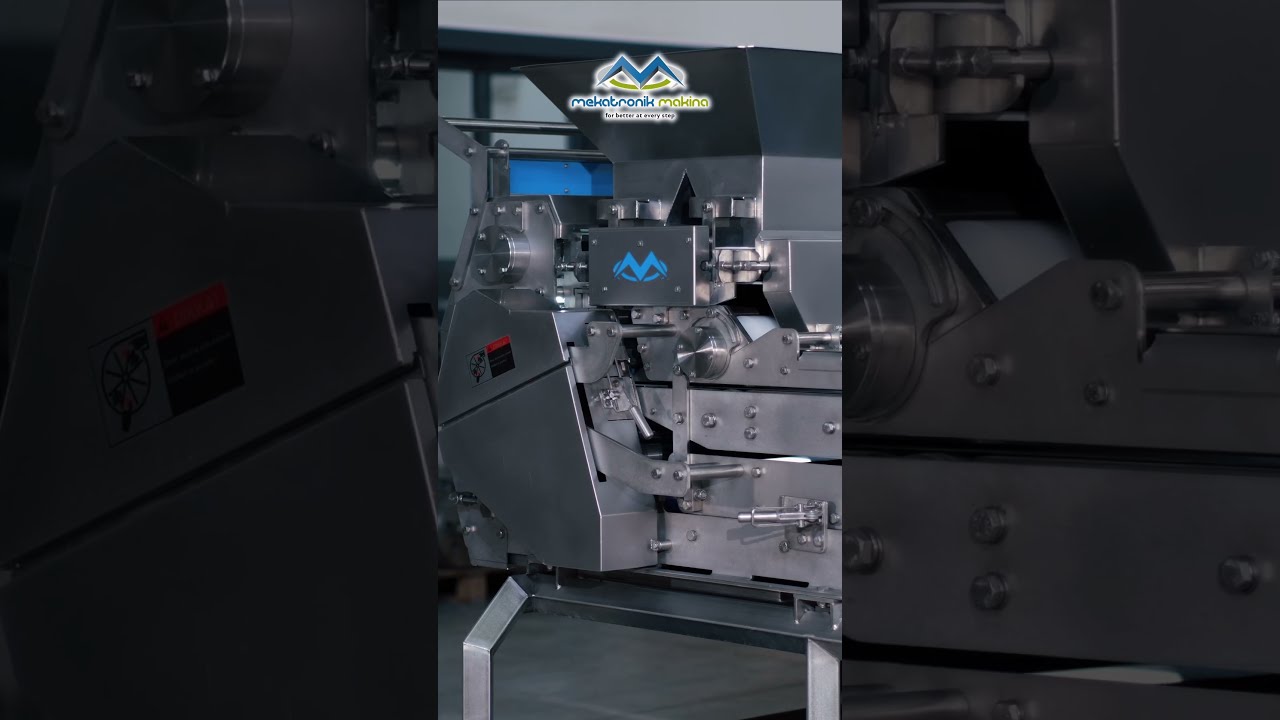
Koʻzlangan kesim oʻlchamining asosiy belgilovchisi ishlatilayotgan pichoq toʻplamidir. Mekatronik Makina kubik va julen kesish tizimlarida ishlab chiqarish ehtiyojiga qarab 5 mm, 8 mm va 10 mm kabi turli pichoq toʻplamlari qoʻllanishi mumkin. 8x8 mm kubik mahsulot koʻzlanganda pichoq geometriyasi shunga qarab tanlanadi va mashina ishlayotganda bu geometriyaning oʻzgarmasligi butun ishlab chiqarish davomida nominal kesim oʻlchamini saqlaydi.
Ammo asosiy nuqta shu: pichoq oraligʻi oʻzgarmas, xom ashyoning geometriyasi esa oʻzgarmas emas. Shuning uchun sifatli kesim uchun faqat toʻgʻri pichoq toʻplami yetarli emas.
02
Namlik va et qalinligi natijani qanday oʻzgartiradi?
Quritilgan oʻrikning kesish paytidagi xatti-harakatini belgilaydigan parametrlar orasida namlik birinchi oʻrinda turadi. Juda quruq mahsulot qattiqroq tutishi va kesish paytida keraksiz mayda boʻlaklar hosil boʻlish ehtimolini oshirishi mumkin. Juda yumshoq yoki namligi yuqori mahsulot esa pichoqqa yetib borguncha ham, kesish paytida ham osonroq deformatsiyaga uchraydi. Bir xil pichoq toʻplamida ham namligi har xil ikki mahsulot turlicha kesim koʻrinishini berishi mumkin. Ideal ishlab chiqarishda maqsad maydalash mashinasiga kiradigan mahsulotning namligi va teksturasi imkon qadar bir xil boʻlishidir; mahsulot holati qanchalik barqaror boʻlsa, kesim natijasi shunchalik nazoratli boʻladi.
Ikki quritilgan oʻrikning diametri yaqin boʻlsa ham, et qalinligi bir xil boʻlmasligi mumkin va bu, ayniqsa kubik kesishda belgilovchi. Pichoq tizimi mahsulotni oʻzgarmas oraliqlarda kessa ham, mahsulot qalinligi oʻzgarganda hosil boʻlgan boʻlaklarning uchinchi oʻlchami oʻzgaradi. Bir meva 12 mm, boshqasi 18 mm qalinlikda boʻlsa, bir xil pichoq tizimidan chiqqan boʻlaklarning hammasi geometrik jihatdan bir xil boʻlishi mumkin emas. Shu sababli nominal pichoq oʻlchami bilan pirovard mahsulot geometriyasi bir xil tushuncha emas; maqsad boʻlaklarning imkon qadar yuqori ulushini belgilangan tijorat oʻlcham oraligʻida ushlab turishdir. Mahsulotni oldindan oʻlchamlash elagida saralash bu taqsimotni toraytiradi.
03
Muvozanatli taʼminlash va pichoq oʻtkirligi nega mezon belgilaydi?
Maydalash mashinasini uzluksiz va nazoratli taʼminlash kesim sifati uchun hal qiluvchi. Mashinaga bir vaqtning oʻzida haddan ortiq mahsulot berilsa, oʻriklar ustma-ust tushishi, siqilishi yoki kesish qismiga notekis yetib borishi mumkin. Juda kam yoki uzlukli taʼminlash esa ishlab chiqarish quvvatini muvozanatdan chiqaradi. Muvozanatli taʼminlash nazoratli mahsulot oqimini, nazoratli oqim esa barqarorroq kesimni beradi; bu bogʻliqlik sanoat maydalash tizimlarining asosiy tamoyillaridan biri.
Pichoqlarning faqat toʻgʻri oʻlchamda boʻlishi ham yetarli emas, oʻtkirligi saqlanishi kerak. Oʻtkir pichoq mahsulotga nazoratliroq kiradi; oʻtmaslashgan pichoq esa kesishdan oldin mahsulotga koʻproq mexanik kuch beradi. Buning natijasida quyidagilar kuzatilishi mumkin:
- 01Mahsulotning siqilishi va oʻrikning ezilishi
- 02Chetlarning tekis chiqmasligi
- 03Mayda zarralar miqdorining ortishi
- 04Koʻzlangan kesim geometriyasidan chetlanishlar
Shu sababli pichoqlarni davriy tekshirish, zarur boʻlganda taʼmirlash yoki almashtirish kesim mezonining barqarorligi uchun muhim.
04
Yopishqoqlik va nazoratli unlash
Quritilgan oʻrik namlik va mahsulot xususiyatlariga qarab maʼlum darajada yopishqoqlik koʻrsatishi mumkin. Mahsulotlarning bir-biriga yoki mashina yuzalariga yopishishi maydalash qismiga mahsulotning tekis kirishini buzadi. Bundan tashqari, kesilgan mayda boʻlaklar pichoq yuzalarida toʻplana boshlaganda kesish unumi vaqt oʻtishi bilan oʻzgarishi mumkin.
Shu sababli mahsulot xususiyatlariga va koʻzlangan jarayonga qarab oziq-ovqat jarayoniga mos unlash yoki yuza yopishqoqligini nazorat qiladigan tizimlar qoʻllanishi mumkin. Mekatronik Makina maydalash liniyalarida qoʻllanishiga qarab unlash va unni qayta yigʻib olish tizimlari jarayonga integratsiya qilinadi. Bu yerda maqsad mahsulotni keragidan ortiq unlash emas, nazoratli qoʻllash bilan mahsulotning bir-biriga va uskuna yuzalariga yopishishini kamaytirishdir.
05
Kubik va julen: nega har bir boʻlak aynan 8x8 mm chiqmaydi?
Quritilgan oʻrik faqat kubik emas, pirovard mahsulot talabiga qarab julen yoki tasma shaklida ham kesilishi mumkin. Kubik kesishda mahsulot turli yoʻnalishlardan kesilib kichikroq boʻlaklar hosil qilinadi; julen kesishda esa uzunroq, tasmasimon mahsulot koʻzlanadi. Ikkala jarayonning umumiy jihati kesim geometriyasi ishlatilayotgan pichoq tizimi bilan belgilanishidir. Biroq mahsulotning tabiiy tuzilishi sababli natija barqarorligini mahsulot geometriyasi, namlik, taʼminlash, pichoq oʻtkirligi va mashina sozlamalari bilan birga baholash kerak.
Mashinada 8x8 mm pichoq toʻplami ishlatilishi chiqqan har bir mahsulot shtangensirkul bilan oʻlchanganda aynan 8x8 mm boʻladi degani emas. Oʻrik tabiiy holda dumaloq yoki oval geometriyaga ega; mevaning markazidan chiqqan boʻlak bilan chetidan chiqqan boʻlak bir xil shaklda boʻlmaydi. Pichoq oraliqlari oʻzgarmaydi, lekin mahsulotning pichoqqa tegadigan boshlangʻich nuqtasi va mahsulot geometriyasi doimo oʻzgarib turadi. Shuning uchun toʻgʻri texnik ibora nominal kesim oʻlchamidir: sifatli tizimning maqsadi har bir boʻlakni matematik jihatdan bir xil qilish emas, taqsimotning imkon qadar katta qismini koʻzlangan spetsifikatsiya ichida ushlab turishdir.
06
Elash, kesish tezligi va haqiqiy quvvat
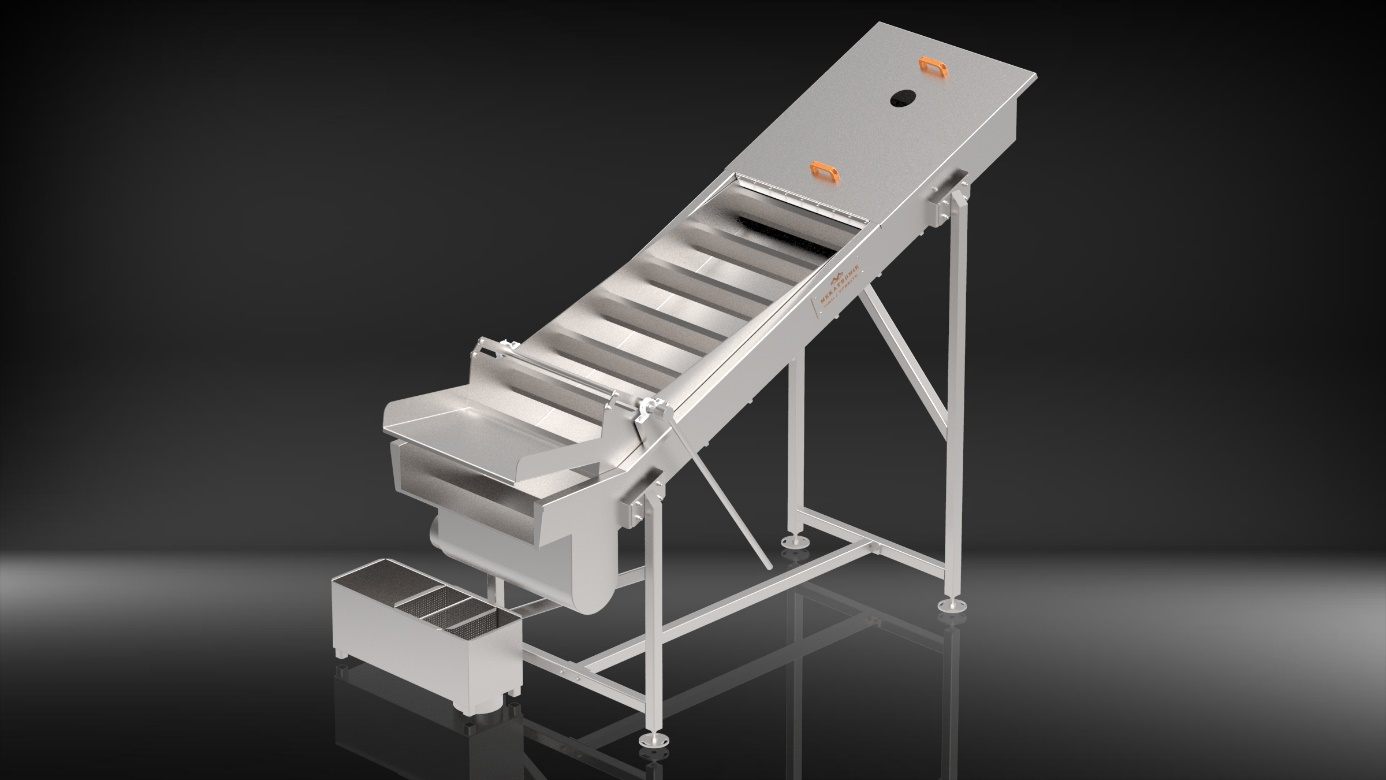
Kesim oʻlchamini standartlashtirish faqat maydalash mashinasining vazifasi emas. Kesishdan soʻng mahsulot ichida koʻzlangan oʻlchamdagi boʻlaklar, mayda boʻlaklar va yirikroq qolgan boʻlaklar birga boʻlishi mumkin. Shuning uchun professional liniyalarda maydalash mashinasidan keyin elash yoki kalibrlash tizimi qoʻllanadi; belgilangan oʻlchamdan kichik boʻlaklar ajratiladi, zarur boʻlsa yirik boʻlaklar ham alohida fraksiya sifatida olinadi. Shunda qadoqlashga ketadigan mahsulotning oʻlcham taqsimoti ancha nazoratli boʻladi. Yuqori mezon talab qiladigan ishlab chiqarishda toʻgʻri yondashuv maydalash bilan kalibrlashni birga baholashdir.
Mashinaning tezroq ishlashi har doim ham sifatliroq yoki unumliroq ishlab chiqarish degani emas. Mahsulot taʼminoti miqdori bilan kesish mexanizmining ishlash tezligi oʻrtasida toʻgʻri muvozanat qurilishi kerak: keragidan ortiq taʼminlash kesish qismida mahsulot zichligi va deformatsiyani oshiradi, keragidan sust ishlash esa liniyaning umumiy quvvatini cheklaydi. Maqsad faqat eng yuqori kg/soat qiymatiga yetish emas, quvvat, kesim sifati va mahsulot yoʻqotishi oʻrtasidagi maqbul ish nuqtasini topishdir.
Haqiqiy quvvat ham faqat motor quvvati yoki mashina tezligiga bogʻliq emas; u oʻrik navi, mahsulot kattaligi, namlik, yumshoqlik, koʻzlangan kesim oʻlchami, taʼminlash tartibi va talab qilinadigan pirovard sifatning birikmasidir. Mekatronik Makina kubik va julen kesish tizimlarida 8x8 mm kesimda soatiga taxminan 600 kg darajasiga yetadigan yechimlar mavjud, biroq haqiqiy quvvat mahsulot xususiyatlariga va koʻzlangan kesim sifatiga qarab oʻzgaradi. Shuning uchun yangi loyihalarda mijozning haqiqiy mahsuloti bilan oʻtkazilgan sinovlar toʻgʻri mashina konfiguratsiyasini belgilashda muhim afzallik beradi.
07
Bir xil kesim uchun toʻgʻri jarayon
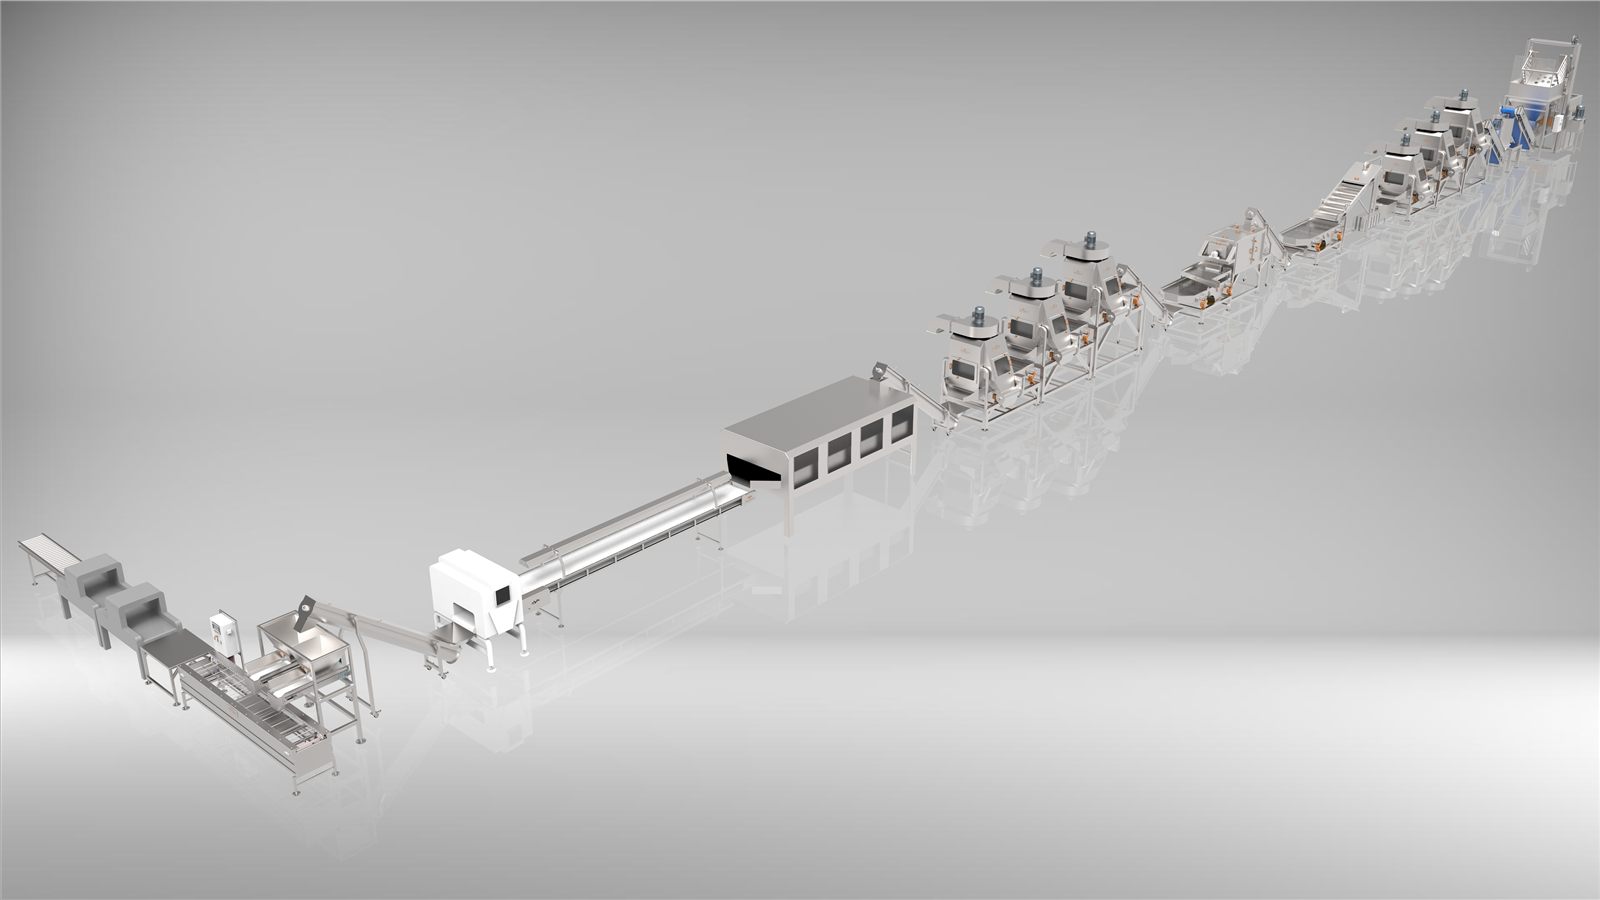
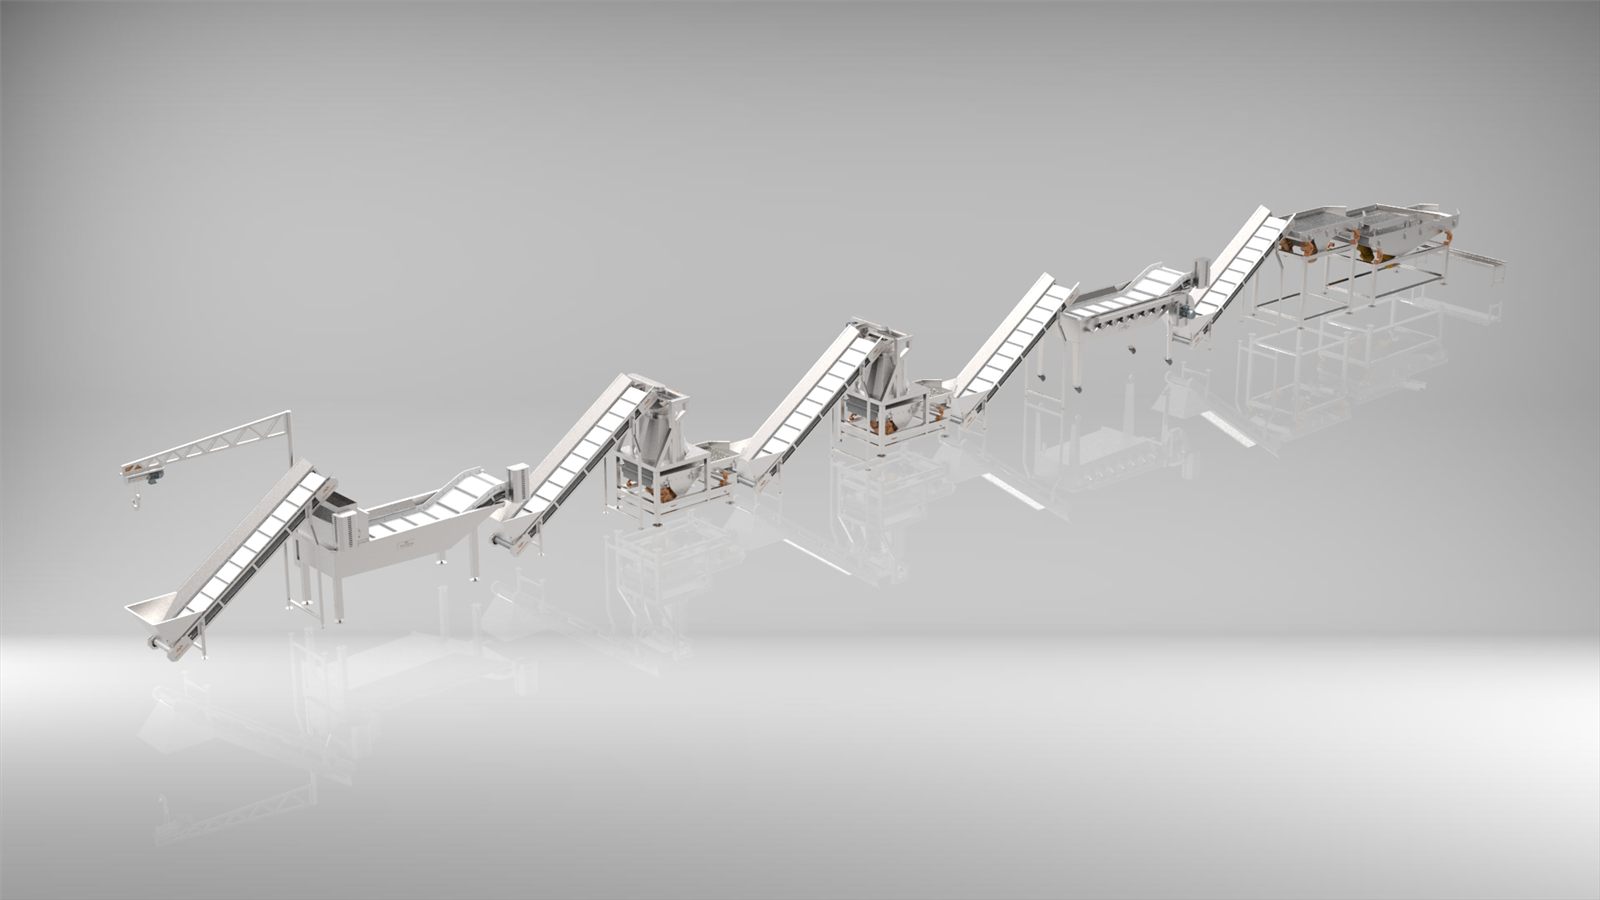
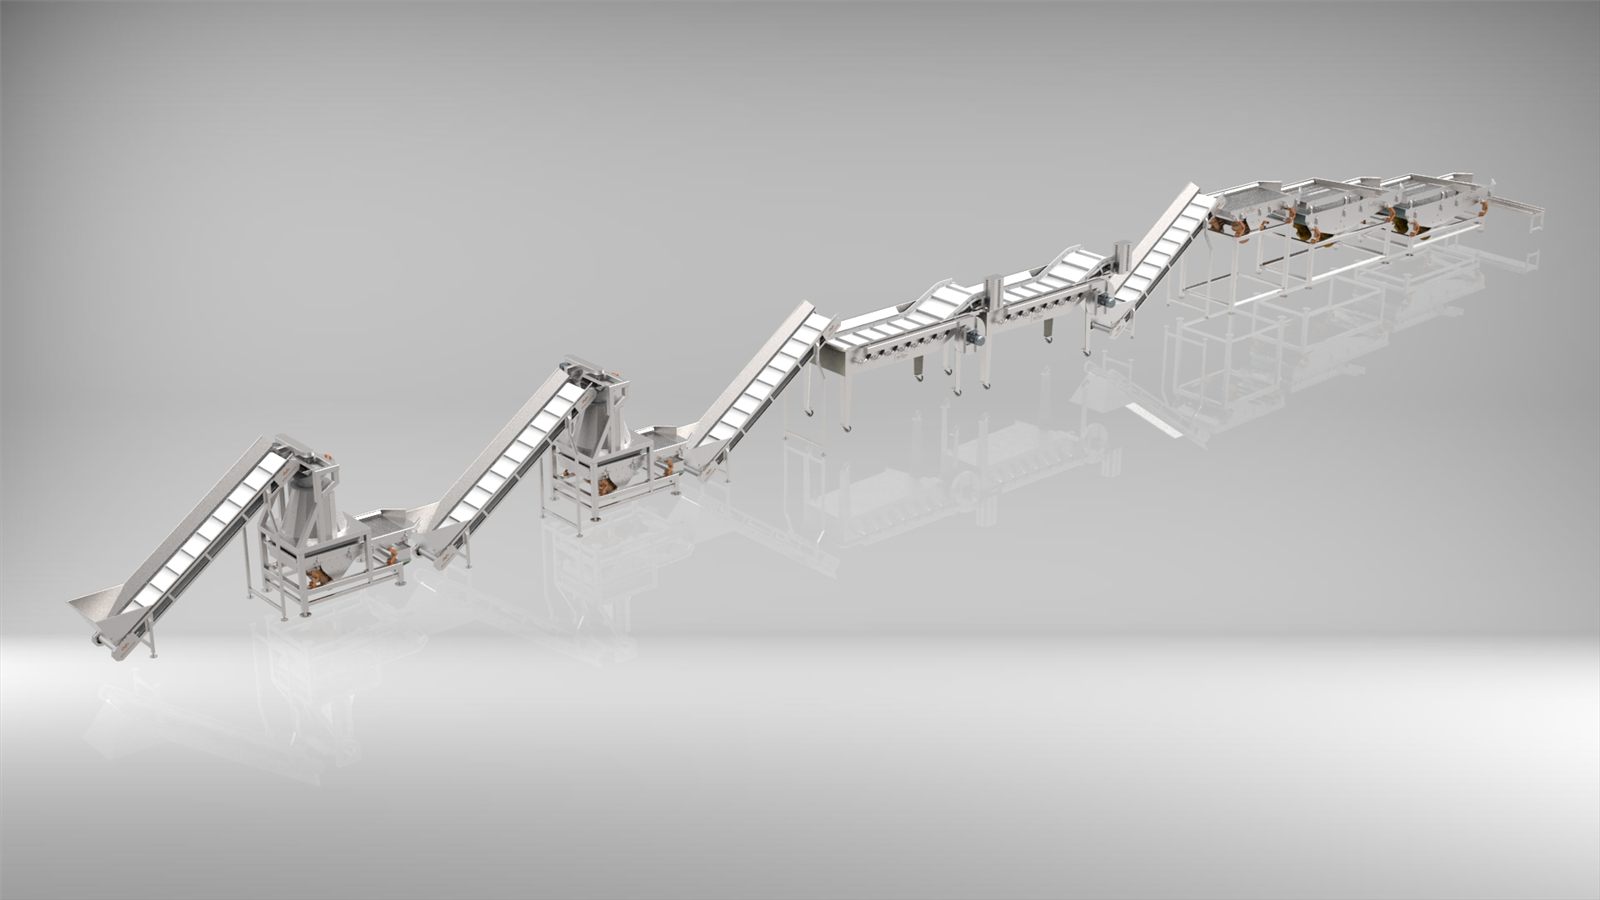
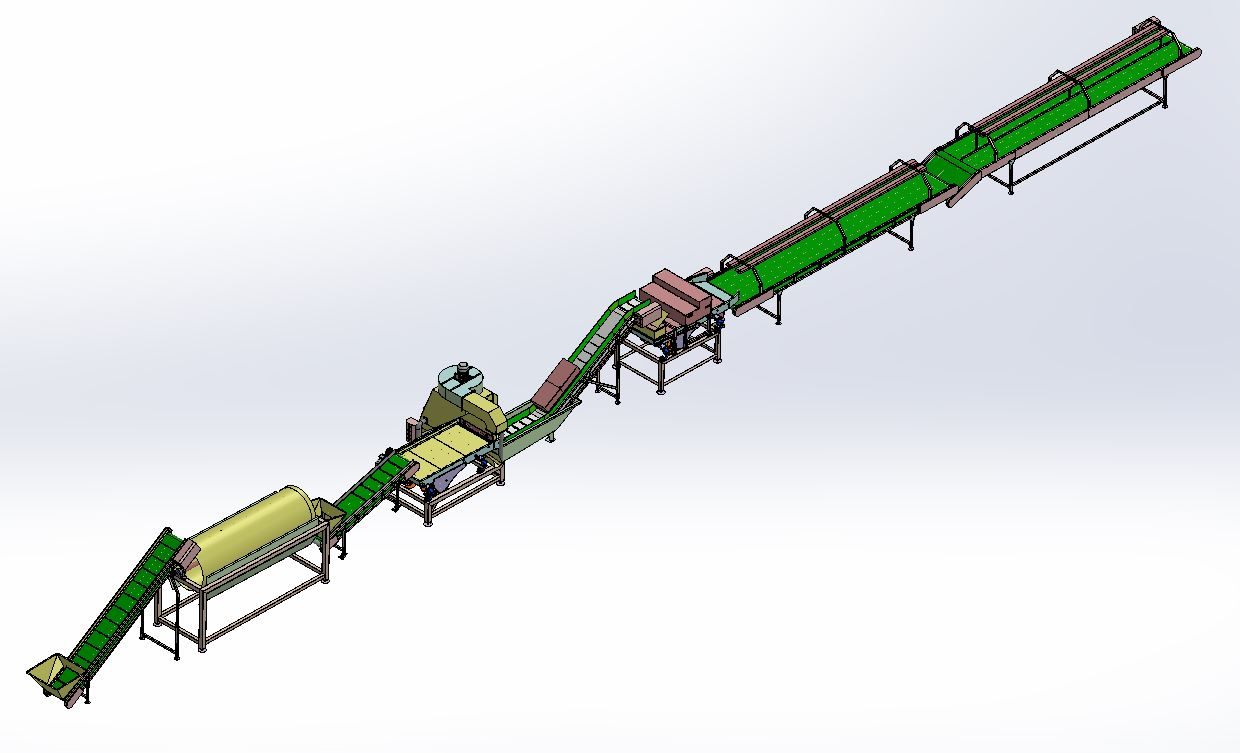
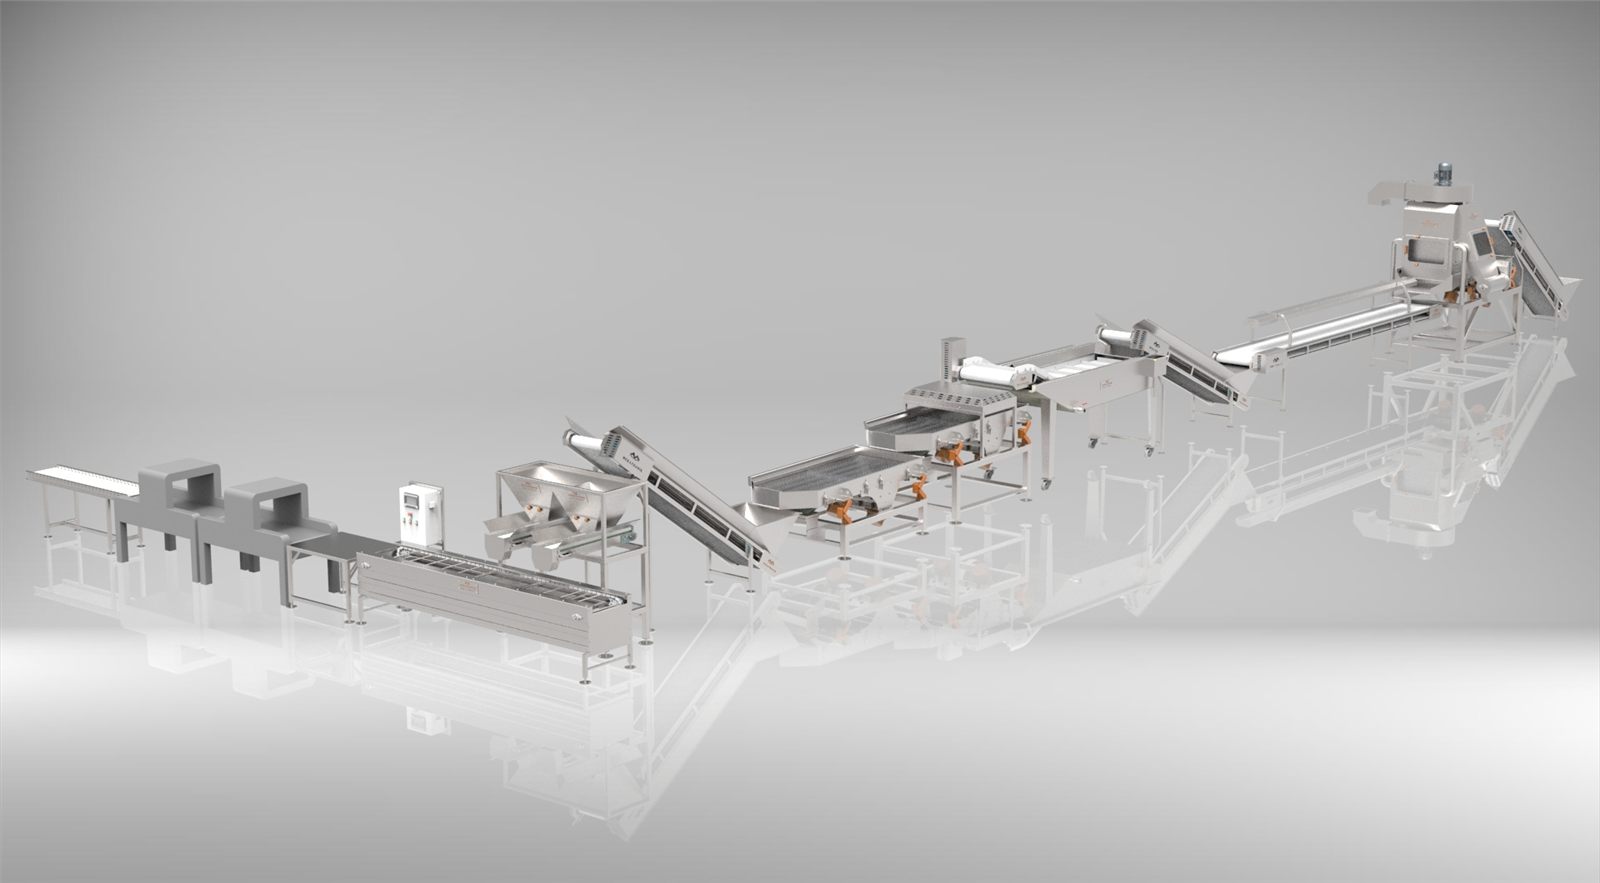
Yuqori va takrorlanadigan kesim sifati uchun maydalash mashinasini yolgʻiz baholash yetarli emas. Quritilgan oʻrikni kesish jarayoni umuman shu zanjir boʻyicha loyihalanishi mumkin:
- 01Quritilgan oʻrikni qabul qilish va mahsulot nazorati
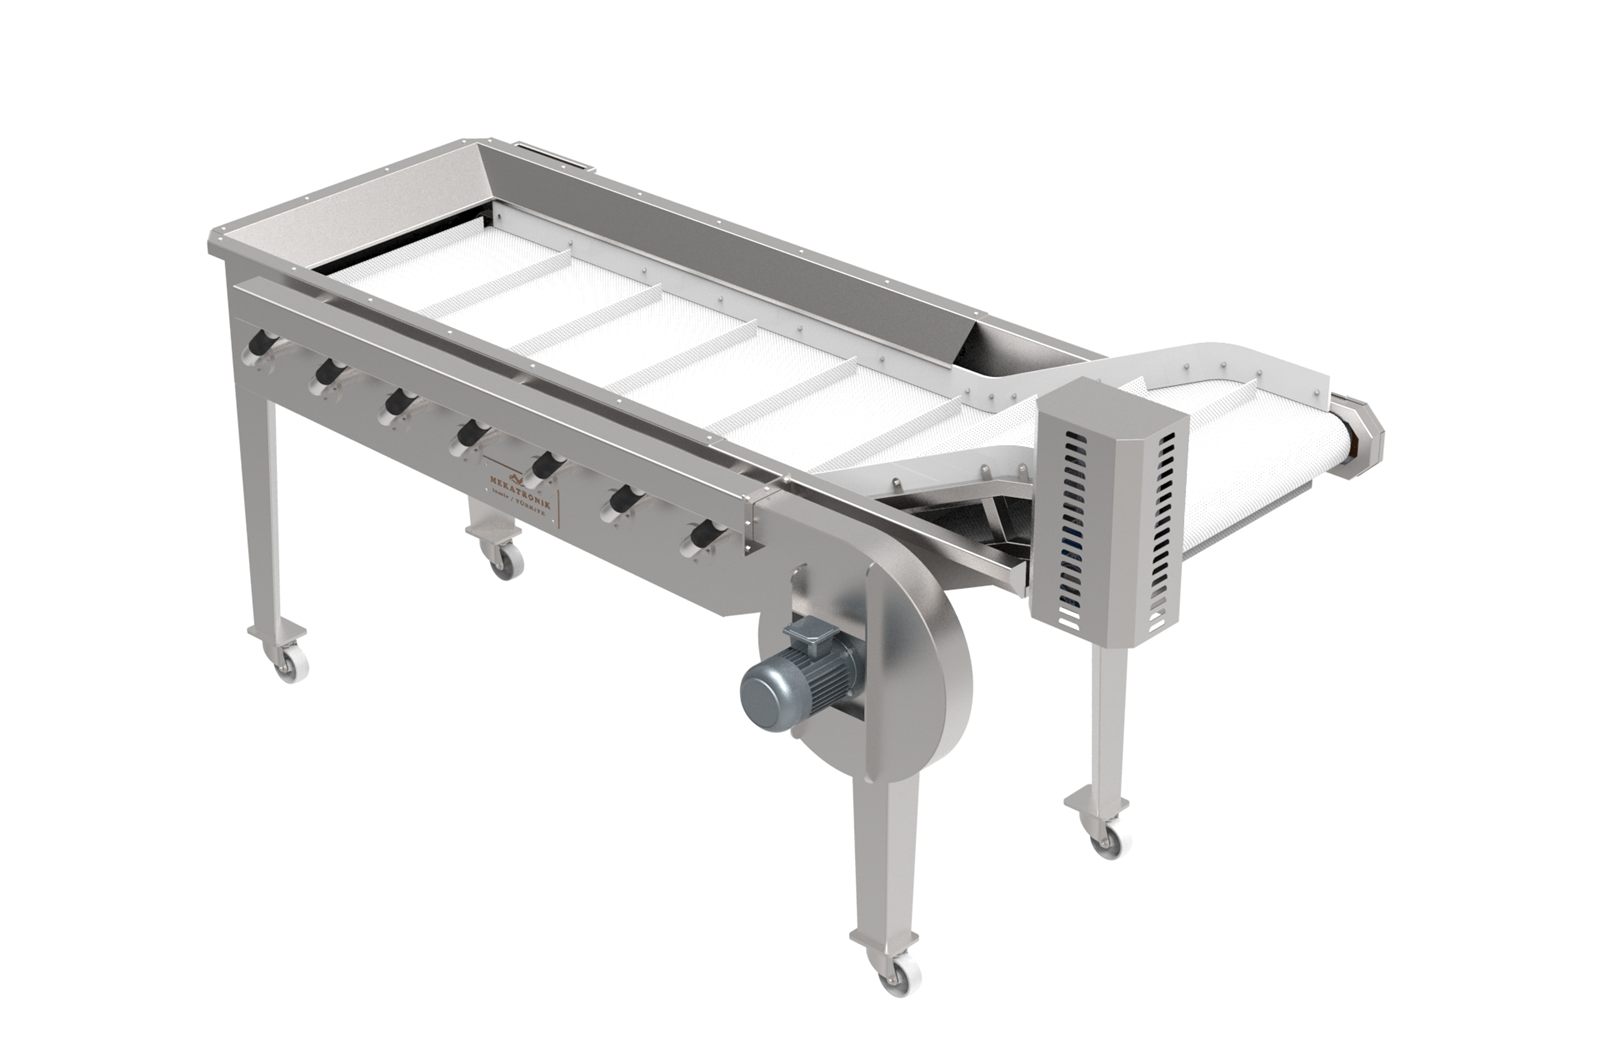
- 02Oʻlchamlash va dastlabki saralash
- 03Muvozanatli taʼminlash
- 04Mahsulot holatini tekshirish
- 05Nazoratli unlash
- 06Kubik yoki julen kesish
- 07Elash va kalibrlash
- 08Unni qayta yigʻib olish
- 09Yakuniy nazorat, tortish va qadoqlash
Bu zanjirdagi har bir bosqich keyingi bosqich unumiga taʼsir qiladi. Ayniqsa mahsulotning maydalash mashinasiga imkon qadar oʻxshash fizik xususiyatlar bilan yetib kelishi kesim mezonini yaxshilashda hal qiluvchi rol oʻynaydi.
Kesim oʻlchamining bir xil saqlanishi faqat pichoq oʻlchamiga bogʻliq emas. Pichoq tizimi nominal kesim geometriyasini belgilaydi; pirovard mahsulot sifatini esa mahsulotning namligi, kattaligi, qalinligi, teksturasi, taʼminlash tartibi, yopishqoqligi, pichoq oʻtkirligi va kesishdan keyingi elash birga belgilaydi. Shu sababli sifatli kubik yoki julen quritilgan oʻrik ishlab chiqarishda asosiy yondashuv faqat kuchli maydalash mashinasidan foydalanish emas, maydalashdan oldingi va keyingi jarayonlarni ham nazoratda tutishdir. Oʻz mahsulotingiz bilan sinov va liniya loyihasi uchun oʻrik navini, namlik oraligʻini va koʻzlangan kesim oʻlchamini yuboring va taklif soʻrang.