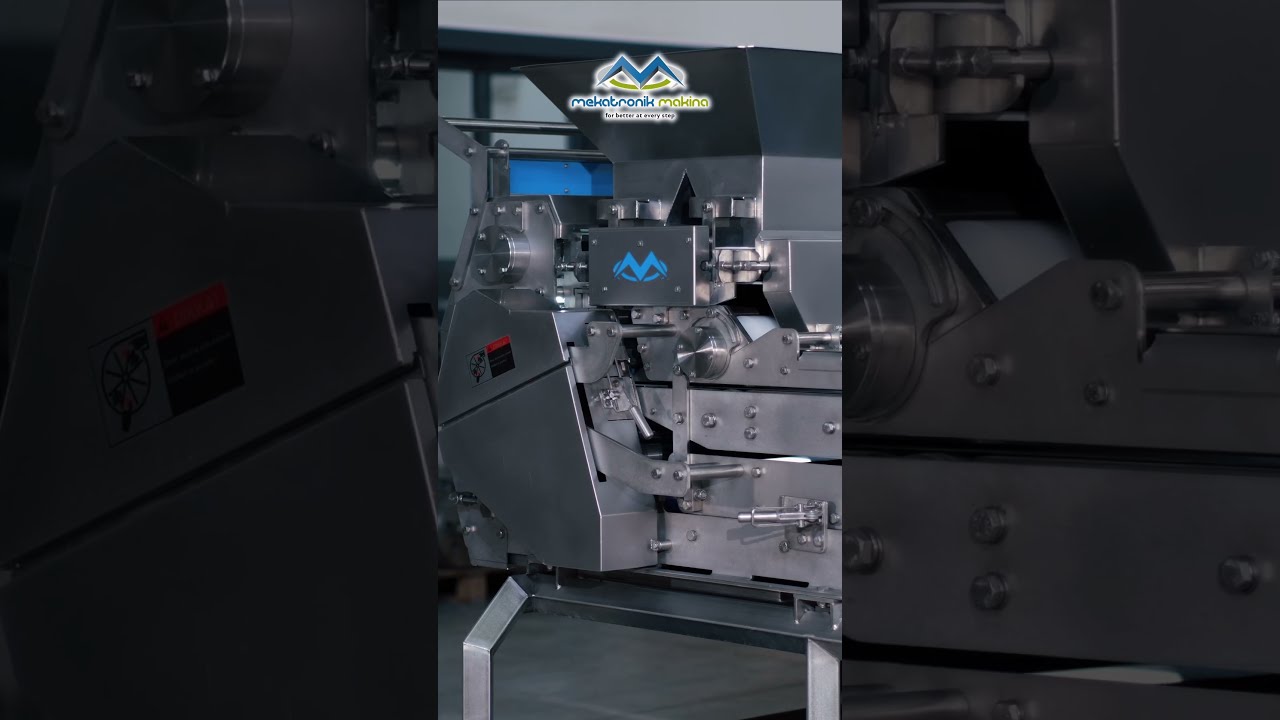
Xurmo qayta ishlash liniyalarida eng koʻp uchraydigan masalalardan biri shuki, danagi olingan xurmolar maydalash mashinasida har doim bir xil kesish natijasini bermaydi. Bir xil mashina, bir xil pichoq toʻplami va bir xil sozlashda ham kesilgan boʻlaklarning oʻlchami va shakli farq qilishi mumkin. Buning asosiy sababi koʻpincha maydalash mashinasi emas, danak olingandan keyin xurmoning fizik tuzilishi oʻzgarishidir.
01
Danak olingach geometriya nega oʻzgaradi?
Danak xurmoning markazida tabiiy tayanch vazifasini bajaradi. Danak olinmasdan oldin mevaning geometriyasi barqarorroq boʻladi; danak olingach markazda boʻshliq hosil boʻladi va xurmo endi ichi toʻla, qattiq meva emas. Ayniqsa yumshoq xurmolarda tashqaridan berilgan bosim natijasida mahsulot yassilashishi, ichkariga qarab yopilishi, shaklini oʻzgartirishi yoki kesishdan oldin siqilishi mumkin.
Maydalash mashinalarida kesish sifatini belgilaydigan asosiy omillardan biri mahsulotning pichoqlarga qanday shaklda yetib kelishidir. Maqsad 8x8 mm kubik deb faraz qilaylik: nazariy jihatdan pichoq geometriyasi shu kesimni bera oladi, lekin xurmo pichoqqa yetib kelguncha ezilgan yoki yassilashgan boʻlsa, hosil boʻlgan boʻlaklarning hammasi geometrik jihatdan bir xil boʻlishi mumkin emas. Pichoq oʻlchami oʻzgarmas, pichoqqa kiradigan mahsulotning geometriyasi esa oʻzgarmas emas. Bu farq xurmo maydalash jarayonini tushunishning kalitlaridan biri.
02
Namlik va danak olish usuli kesishga qanday taʼsir qiladi?
Xurmoning namligi ortgan sari mahsulot odatda yumshoqroq va deformatsiyaga ochiqroq boʻladi. Quruqroq xurmolar pichoq oldida nisbatan barqaror tutsa, namligi yuqori yumshoq xurmolar kesish paytida siqilishi yoki ezilishi mumkin. Shu sababli bir xil mashina namligi har xil ikki xurmoni ishlaganda turlicha natija berishi mumkin; quvvat va kesish sifatini baholashda faqat navni emas, mahsulotning haqiqiy namligi va teksturasini ham bilish kerak.
Danak qanday olinishi ham keyingi maydalashga bevosita taʼsir qiladi. Danak ajratish paytida xurmoga ortiqcha mexanik bosim berilsa, mahsulot maydalash mashinasiga yetib borguncha deformatsiyaga uchrashi mumkin. Ideal holatda danak eng kam deformatsiya, eng kam mahsulot yoʻqotishi va nazoratli ochiq joy bilan olinadi. Danak olishda xurmo koʻp ezilsa, kesish mashinasi buni toʻliq qoplay olmaydi; shuning uchun sanoat liniyasida danak ajratish va maydalash jarayonlari bir-biridan ajratib baholanmasligi kerak.
03
Tuk kuydirish nega danak olishdan oldin bajariladi?
Xurmo yuzasida tabiiy holda boʻladigan yoki hosil yigʻish, tashish va saqlash paytida mahsulotga aralashadigan mayda tuk va tolasimon materiallar pirovard mahsulot sifatiga salbiy taʼsir qilishi mumkin. Ayniqsa danagi olinib, soʻng kubik yoki julen shaklida kesiladigan xurmolarda yuza tozaligi muhim ahamiyat kasb etadi. Shu sababli sanoat liniyalarida tuk kuydirish liniyasi qoʻllanishi mumkin; maqsad mahsulotni pishirish yoki tuzilishini oʻzgartirish emas, yuzadagi juda mayda tuklarni nazoratli issiqlik bilan ketkazishdir.
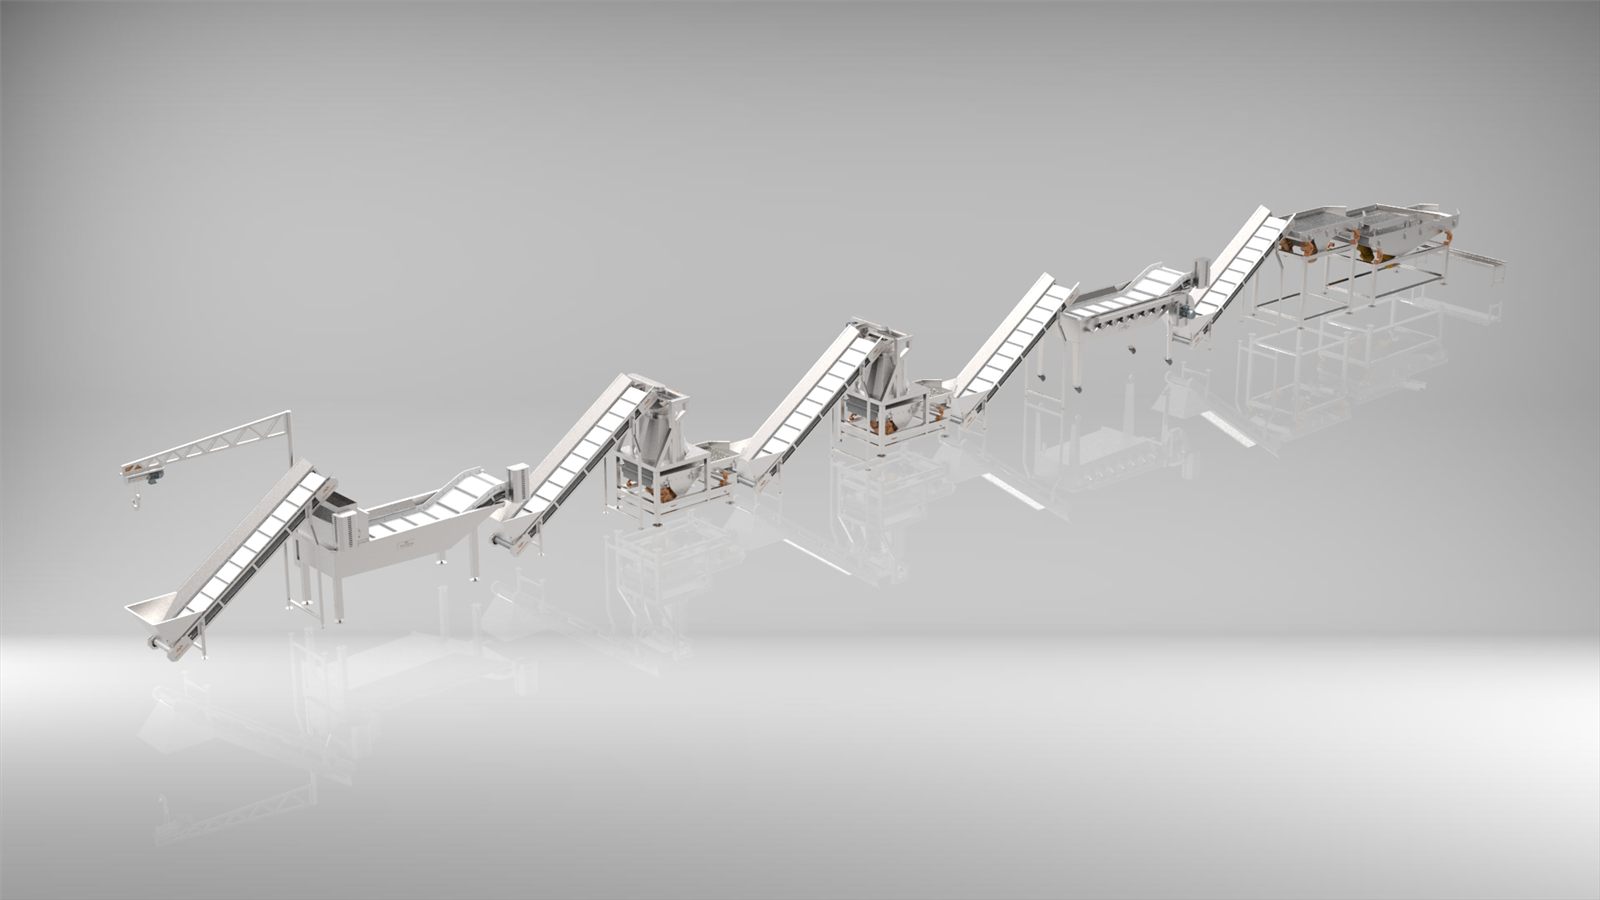
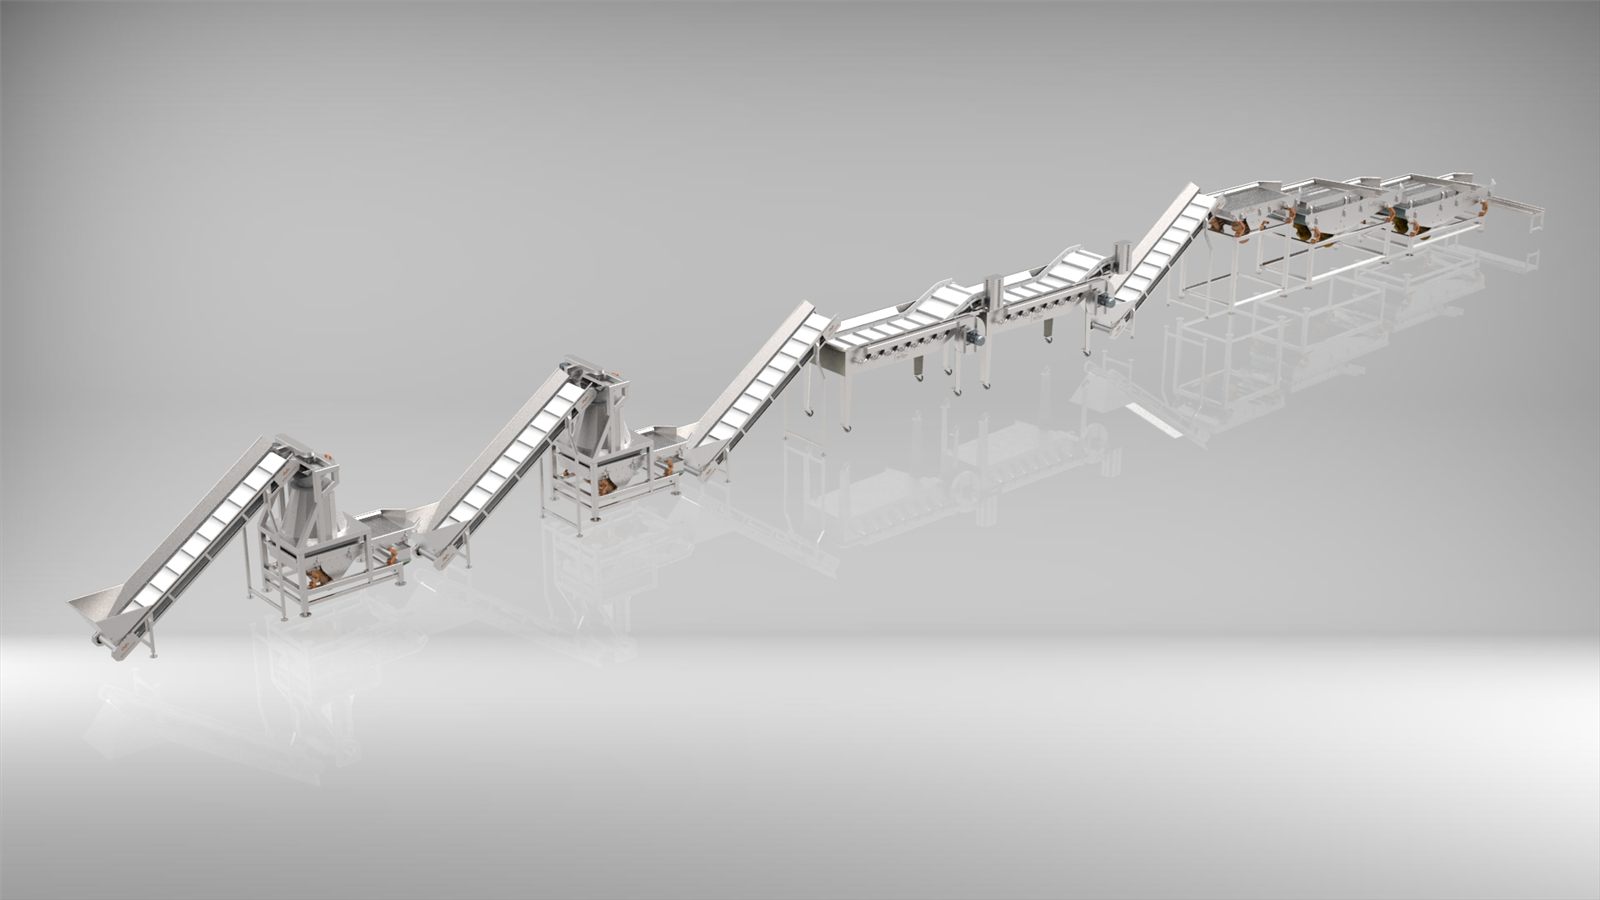
Mekatronik Makina xurmo jarayonida bu bosqich danak olish va maydalashdan oldin joylashtirilishi mumkin, chunki xurmo bu nuqtada hali butun shaklini saqlab turadi. Danak olingach mevaning ichki qismi ochiladi, shu bois nazoratli yuza ishlovlarini mahsulot butunligi saqlanib turganda bajarish jarayon uchun afzallik beradi. Odatiy ketma-ketlik quyidagicha boʻlishi mumkin:
- 01Muvozanatli taʼminlash
- 02Tuk kuydirish
- 03Danak ajratish
- 04Unlash
- 05Kubik yoki julen kesish
Xurmo tarkibida tabiiy shakar koʻp boʻlgani uchun beriladigan issiqlikni nazorat qilish muhim. Ortiqcha issiqlik yoki keragidan uzoq taʼsir mahsulot yuzasida rang oʻzgarishi, joy-joyda qorayish, yuza tuzilishining oʻzgarishi va mahsulotning keraksiz qizishiga olib kelishi mumkin. Shu sababli mahsulotning tizim ichidagi harakat tezligi va beriladigan issiqlik ishlanayotgan xurmo xususiyatlariga qarab muvozanatlanadi. Tuk kuydirish oʻzi kesish uskunasi boʻlmasa ham, xurmoni kesishga tayyorlash va pirovard mahsulotning tashqi tozaligi jihatidan liniyaning muhim jarayonlaridan biri.
04
Yopishqoqlik va unlash tizimi
Xurmoda tabiiy shakar miqdori yuqori. Danak olinishi bilan mevaning ichki yuzasi ochiladi va yopishqoq yuza maydoni ortishi mumkin. Buning natijasida mahsulotlar bir-biriga va mashina yuzalariga yopishadi, oqim tartibsizlanadi va xurmolar kesish qismiga bir xil holatda yetib bormasligi mumkin.
Shu sababli ayrim xurmo maydalash jarayonlarida guruch uni kabi oziq-ovqat jarayoniga mos ajratuvchi yordamchi moddalar ishlatilishi mumkin. Mekatronik Makina xurmo kubik va julen kesish tizimlarida loyiha ehtiyojiga qarab guruch uni qoʻllash va unni qayta yigʻib olish uchun elak tizimlari jarayonga integratsiya qilinadi. Bu yerda maqsad mahsulotni unga belash emas, nazoratli miqdorda qoʻllash bilan yuza yopishqoqligini kamaytirib, barqarorroq jarayonga erishishdir.
05
Nega har bir boʻlak bir xil oʻlchamda chiqmaydi?
Sanoat miqyosidagi oziq-ovqat kesishida pichoqning nominal oʻlchami bilan pirovard mahsulot taqsimoti bir-biridan farq qiladigan tushunchalar. Mashinada 8x8 mm pichoq toʻplami ishlatilishi chiqqan har bir boʻlak matematik jihatdan aynan 8x8 mm boʻladi degani emas, chunki xurmolarning diametri, uzunligi, et qalinligi, namligi, danak boʻshligʻi va deformatsiya darajasi bir xil emas. Kichik xurmoning chetidan chiqqan boʻlak bilan yirik xurmoning markazidan chiqqan boʻlak geometrik jihatdan bir xil boʻlmaydi. Shuning uchun sanoat ishlab chiqarishida maqsad har bir boʻlakning bir xil oʻlchamda boʻlishi emas, mahsulotning imkon qadar yuqori ulushini koʻzlangan kesish oraligʻida ushlab turishdir.
Pichoqlarning holati ham shunchalik muhim. Oʻtkir pichoq mahsulotni kesadi; oʻtmaslashgan pichoq esa kesishdan oldin uni siqa boshlaydi. Bu, ayniqsa yumshoq xurmolarda ezilish, notekis kesim, mahsulotning pichoqqa yopishishi va mayda zarralar ulushining ortishi bilan koʻrinadi. Kubik kesish mashinasida talab qilinadigan mahsulotga qarab 5 mm, 8 mm va 10 mm kabi pichoq toʻplamlari qoʻllanishi mumkin, lekin kichikroq kesim har doim ham osonroq kesim degani emas. Kesim oʻlchami kichraygan sari mahsulot ustida bajariladigan kesish ishi, pichoqlar bilan tegish maydoni va jarayon nozikligi ortadi. Juda yumshoq va yopishqoq xurmolarda mayda kubik ishlab chiqarish ancha nazoratli tayyorgarlik talab qiladi.
06
Quvvat va elash liniyaning qayerida turadi?
Xurmo maydalash mashinasining quvvatini bitta oʻzgarmas raqam sifatida baholash toʻgʻri emas. Haqiqiy quvvat xurmo navi, namlik, mahsulot harorati, danak ajratish sifati, koʻzlangan kesim oʻlchami va taʼminlash tartibining birikmasidir. Mekatronik Makina tizimlarida xurmo uchun soatiga taxminan 500 kg darajasiga yetadigan yechimlar mavjud, biroq haqiqiy ishlab chiqarish quvvati mahsulot xususiyatlariga va talab qilinadigan pirovard kesim sifatiga bogʻliq. Shu bois sanoat loyihalarida mijozning oʻz mahsuloti namunasi bilan oʻtkaziladigan sinovlar qimmatli.
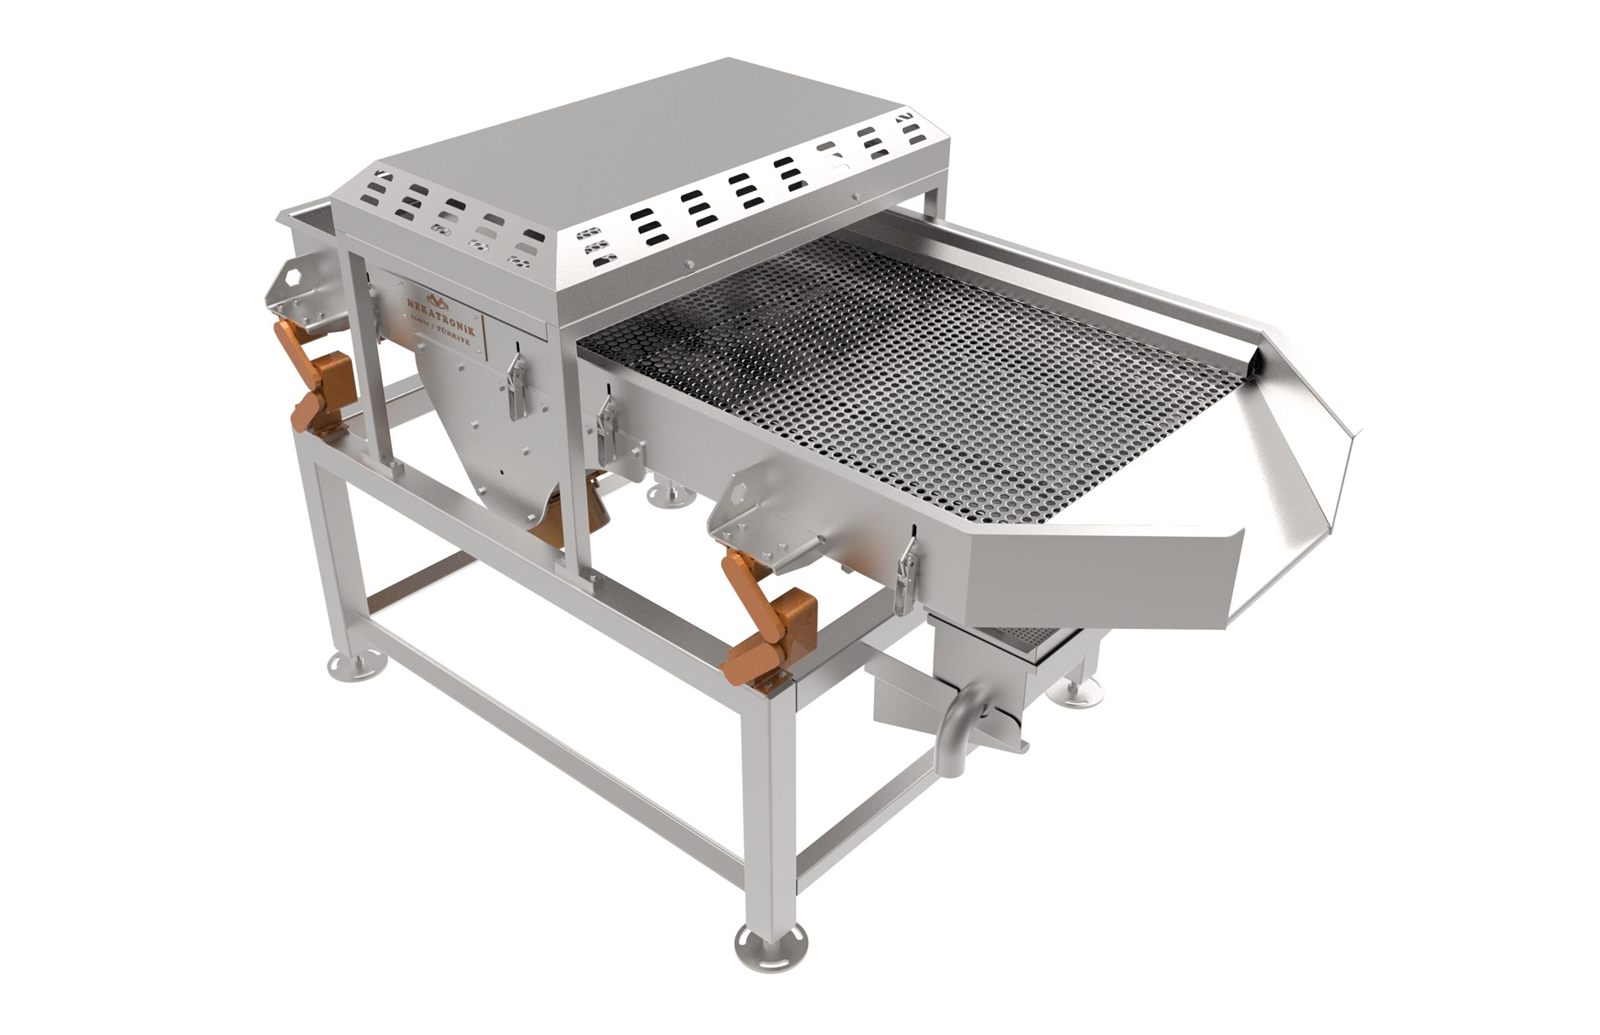
Maydalashdan keyin mahsulotni toʻgʻridan toʻgʻri qadoqlash har bir qoʻllanish uchun toʻgʻri usul emas. Kesishdan soʻng mayda boʻlaklar, koʻzlangan oʻlchamdagi mahsulot va yirikroq qolgan boʻlaklar birga boʻlishi mumkin. Kalibrlash yoki elash tizimi yordamida mahsulotni tijorat spetsifikatsiyasiga qarab saralash mumkin. Shunda tizim shunchaki xurmoni kesadigan mashina boʻlmay qoladi va nazoratli xurmo kubigi ishlab chiqarish liniyasiga aylanadi.
07
Yaxshi kesim ortidagi jarayon tartibi
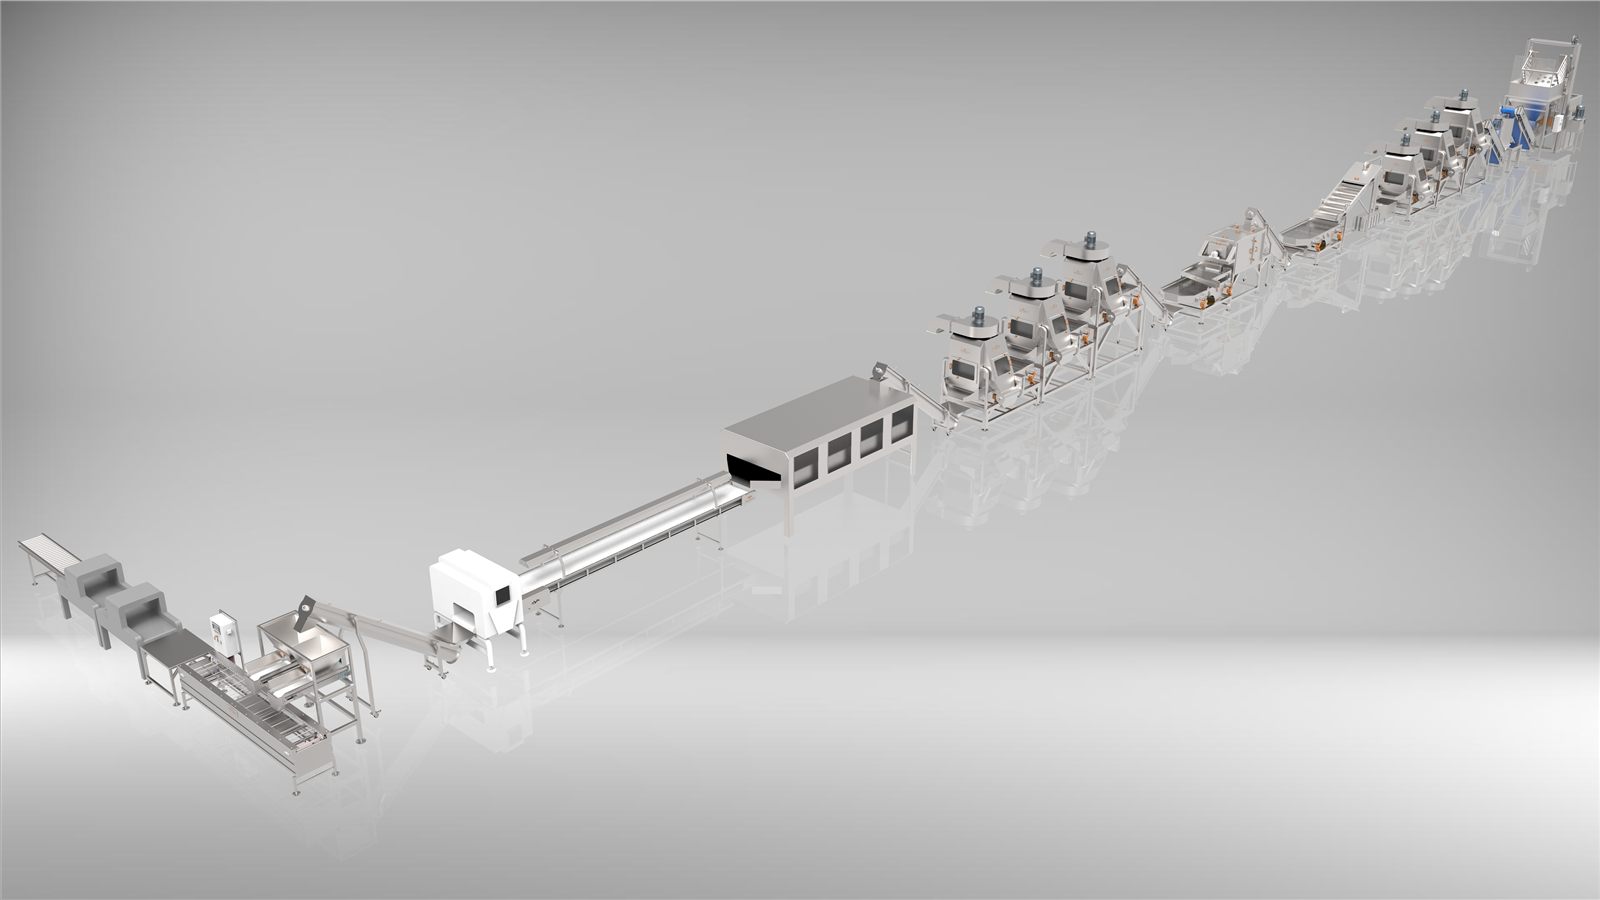
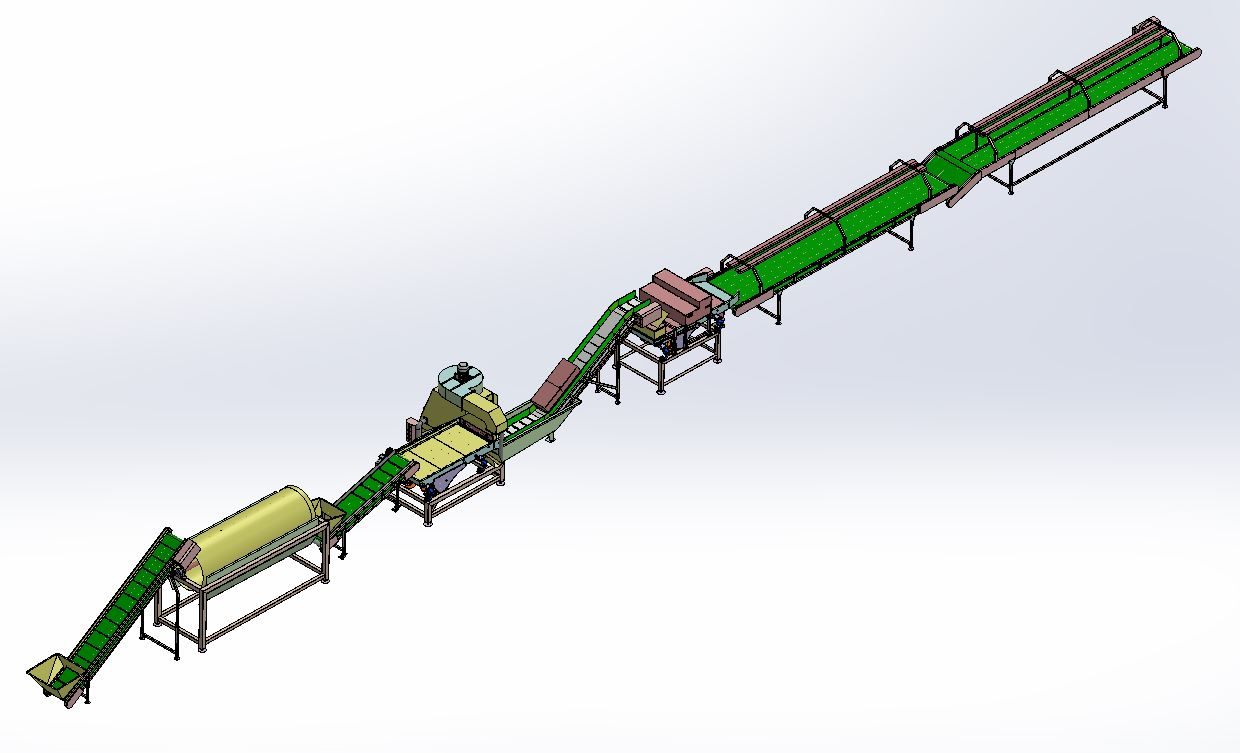
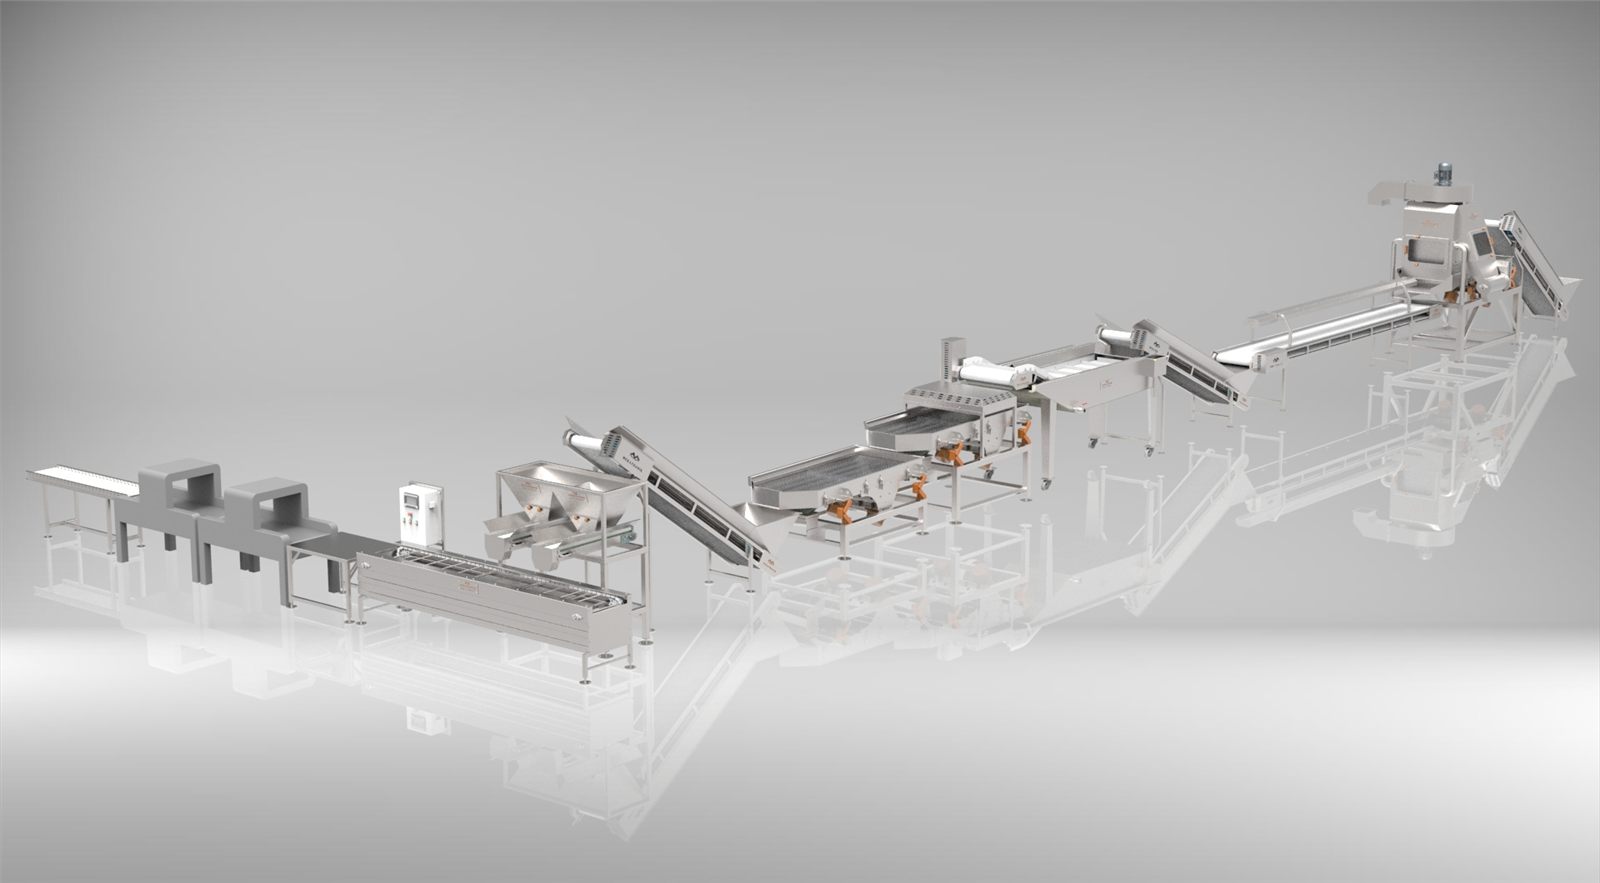
Barqaror xurmo maydalash jarayonini umuman shu zanjir boʻyicha baholash mumkin:
- 01Xurmoni qabul qilish va mahsulot nazorati
- 02Muvozanatli taʼminlash
- 03Tuk kuydirish liniyasi
- 04Danak ajratish
- 05Unlash tizimi
- 06Kubik yoki julen kesish
- 07Elash va kalibrlash
- 08Unni qayta yigʻib olish
- 09Tortish va qadoqlash
Bu zanjirdagi bir bosqichning ishlashi keyingi bosqichga bevosita taʼsir qiladi. Danak ajratish qismida haddan tashqari ezilgan xurmoning dastlabki geometriyasini hech bir maydalash mashinasi qaytara olmaydi. Xuddi shunday, yuza tayyorgarligi, mahsulot taʼminoti yoki unlash tizimidagi tartibsizliklar ham kesish qismining ishiga chiqadi. Shuning uchun kesish sifatini baholashda faqat maydalash mashinasiga qarash texnik jihatdan yetarli yondashuv emas.
Danagi olingan xurmoni maydalash dastlab oddiy kesish amali boʻlib koʻrinsa ham, aslida koʻp oʻzgaruvchi birga boshqariladigan jarayon: nazoratli taʼminlash, toʻgʻri yuza tayyorgarligi, toʻgʻri danak ajratish, nazoratli unlash, mos pichoq tizimi, yopishqoqlik nazorati va toʻgʻri elash birga ishlashi kerak. Mekatronik Makina xurmo loyihalarida tuk kuydirish, danak ajratish, kubik va julen kesish, unlash va unni qayta yigʻib olish, kalibrlash, tortish va qadoqlash jarayonlarini bitta integratsiyalangan liniyada birlashtira oladi. Oʻz mahsulotingiz bilan sinov va liniya loyihasi uchun xurmo navini, namlik oraligʻini va koʻzlangan kesim oʻlchamini yuboring va taklif soʻrang.
MAVZULAR